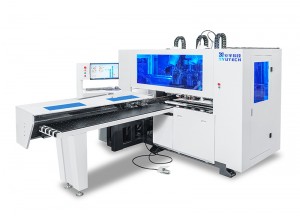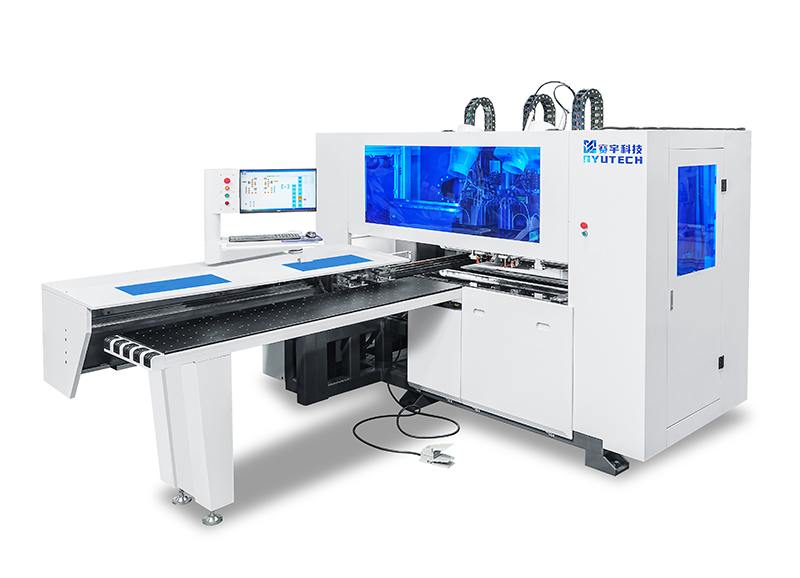


HK612B-C 六面数控钻孔机
产品视频
技术参数
| 模型 | HK612B-C |
| X轴夹紧导轨的长度 | 5400毫米 |
| Y轴行程 | 1200毫米 |
| X轴行程 | 150毫米 |
| X轴最大速度 | 54000毫米/分钟 |
| Y轴最大速度 | 54000毫米/分钟 |
| Z轴最大速度 | 15000毫米/分钟 |
| 最小加工尺寸 | 200*50毫米 |
| 最大处理量 | 2800*1200毫米 |
| 顶级钻井工具的数量 | 立式钻孔工具 9 件套*2 |
| 顶级钻井工具的数量 | 水平钻孔工具 4 件*2 (XY) |
| 底部钻井工具的数量 | 立式钻孔工具 6 件套 |
| 逆变器 | inovance 逆变器 380V 4kW* 2 套 |
| 主轴 | HQD 380V 4kW* 2套 |
| 工件厚度 | 12-30毫米 |
| 钻井包装品牌 | 台湾品牌 |
| 带自动换刀装置的机器 | 0.4千瓦 |
| 机器尺寸 | 5400*2750*2200毫米 |
| 机器重量 | 3900公斤 |
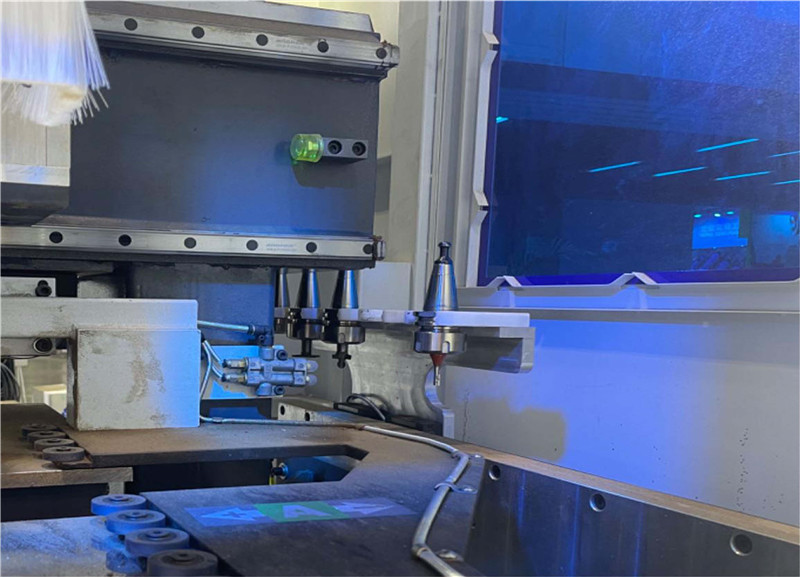
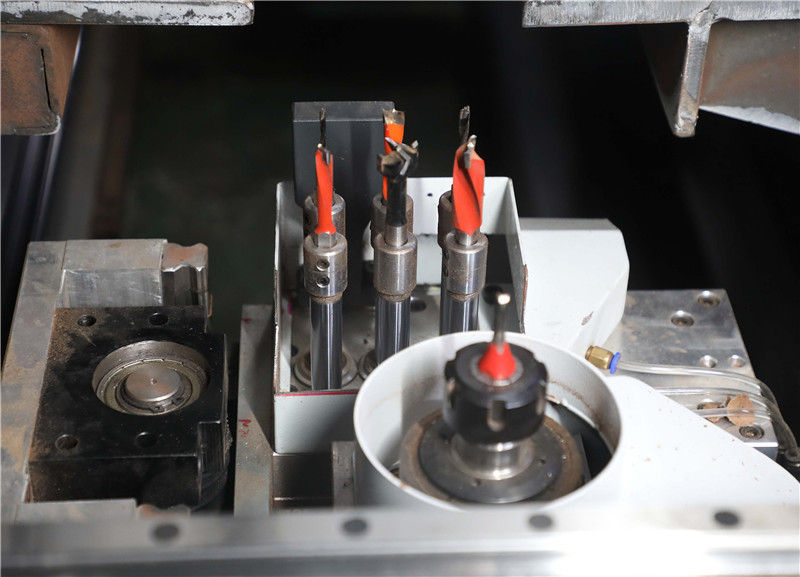
直接自动更换工具库(可安装5个工具)
自动切换刀具,该功能帮助六面数控钻床满足各种加工需求。
直接自动更换工具库(可安装5个工具)
直接放电刀具库可自动切换刀具,实现连续高效的加工,满足各种加工需求。
本机由两个钻孔袋和一个底部钻孔袋组成。
两个高精度上钻袋,加工效率高
CNC六面双孔加工与单孔钻袋相比,该钻袋可提高加工效率 20% 以上。
六面加工
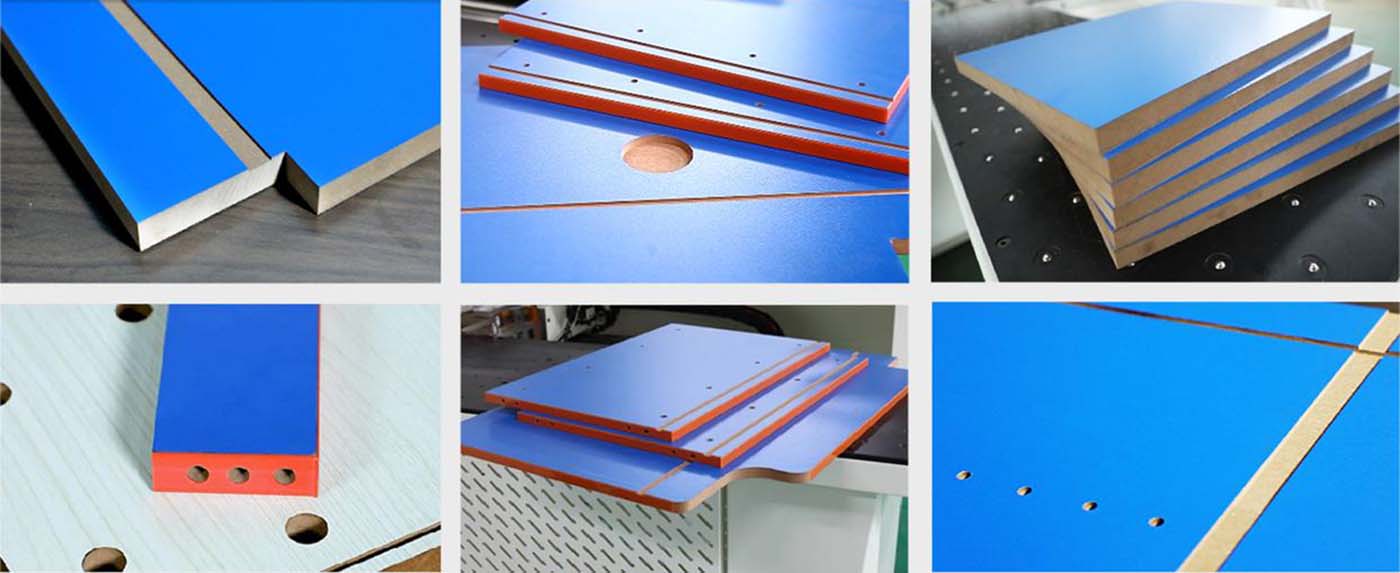
一次加工即可完成板材六面钻孔、两面开槽以及四面开槽或叠层加工。板材最小加工尺寸为40*180mm。
双钻孔组件可加工最小孔间距为 75 毫米的孔。
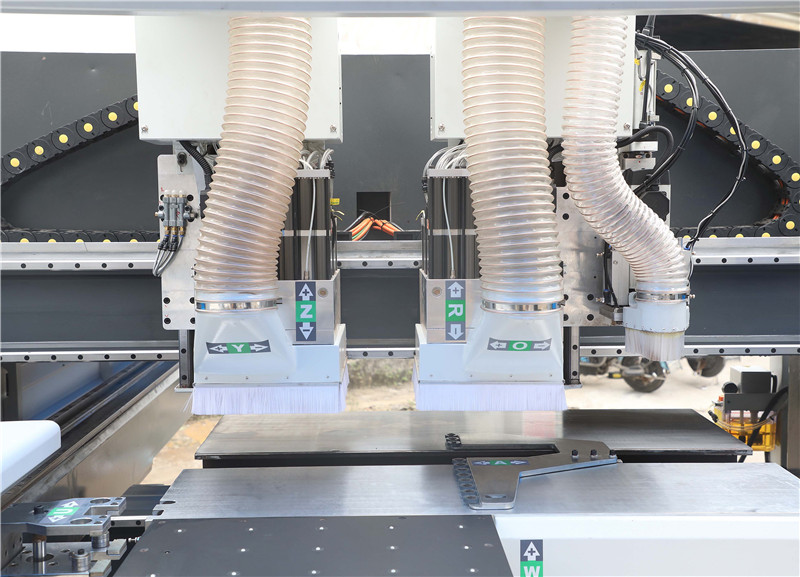
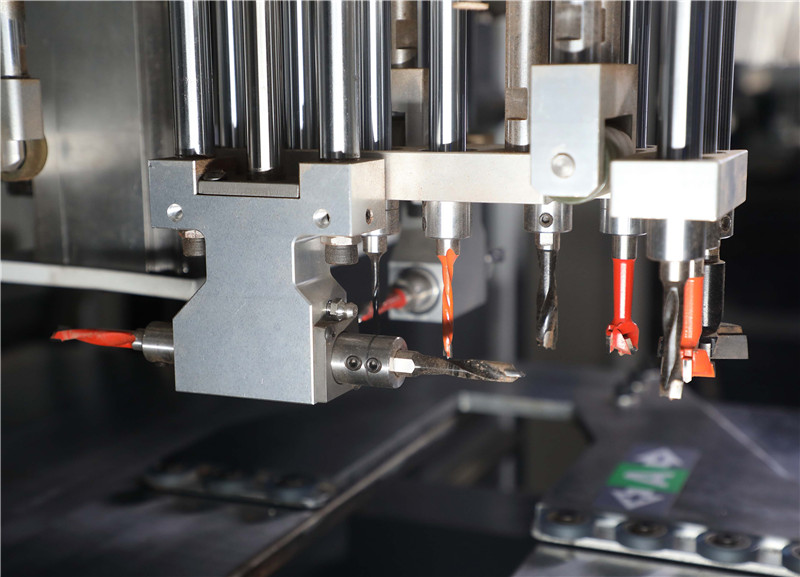
上部钻孔袋((9 个顶部垂直钻孔 9 个*2 个 + 顶部水平钻孔 6 个)
对于新款数控钻床,我们升级了顶部立式钻孔10台+水平钻孔8台。
上部钻孔袋((9 个顶部垂直钻孔 9 个*2 个 + 顶部水平钻孔 6 个))
底部钻孔袋:(6个)
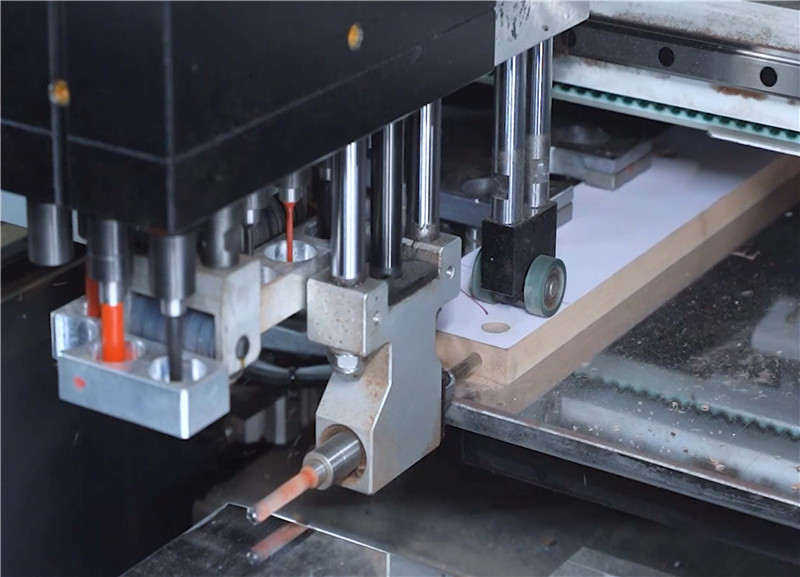
压轮压板一体成型
钻孔包配有一体式紧密压轮压板,加工时可瞬间压紧板材,使板材始终保持平整,加工精度更高。
压轮压板一体成型
钻孔包配有一体式紧密压轮压板,加工时可瞬间压紧板材,使板材始终保持平整,加工精度更高。
19英寸大屏幕控制,海德蒙控制系统,配套CAM软件
配备CAM软件,可连接至切割机/封边机
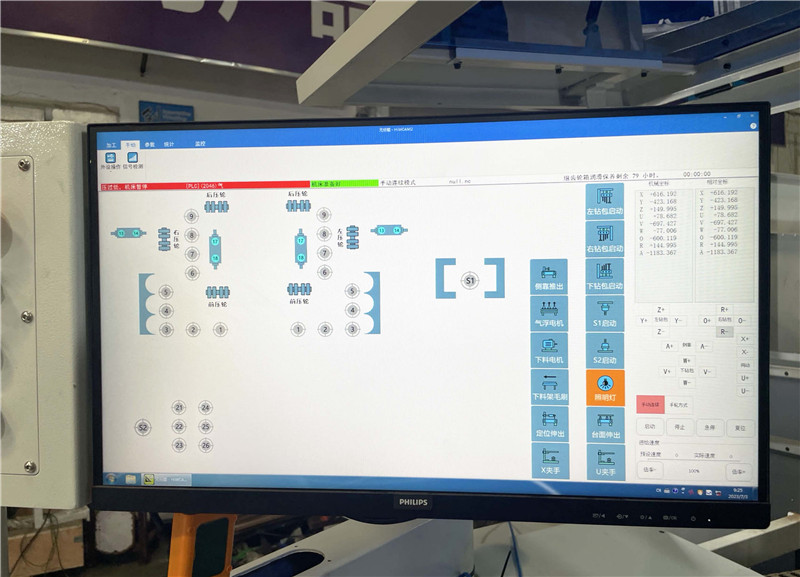
智能工业控制集成
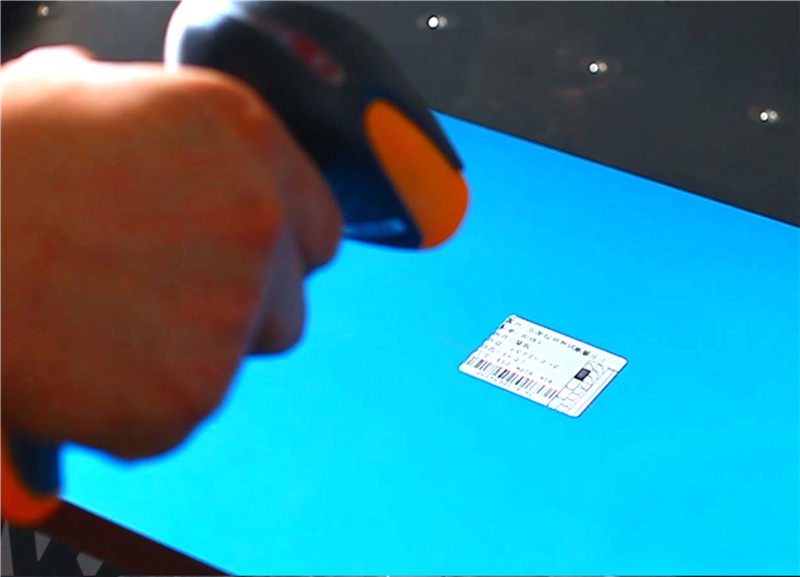
条形码扫描处理,高度自动化
智能工业控制集成
条形码扫描处理,高度自动化
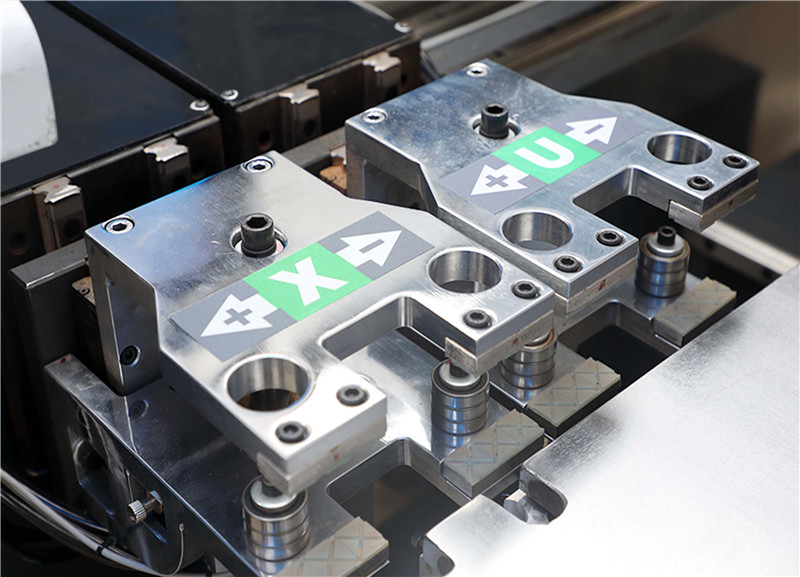
双夹
采用双夹持机构,根据计算机钻孔程序自动控制板材的进给和定位。
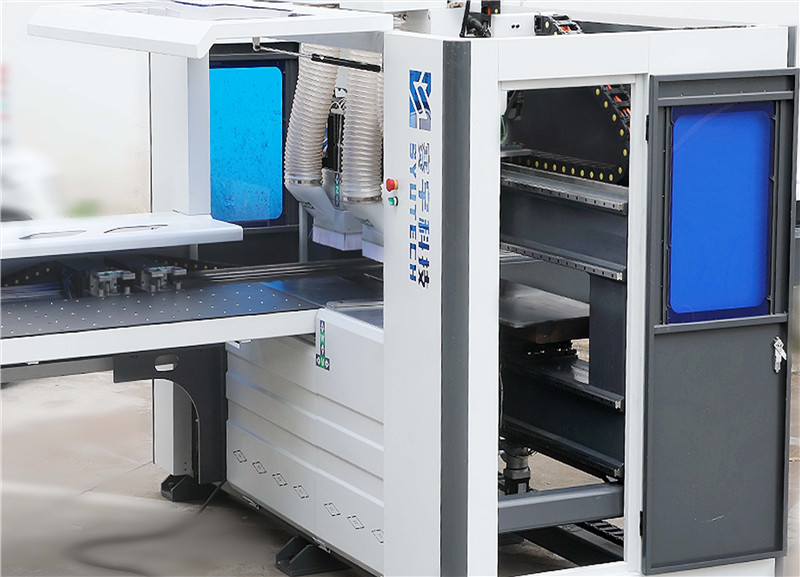
车架采用加工中心进行精密加工。
重型机器机身经过精心焊接,并经过退火和时效处理。
5.4米长的延伸梁由加厚箱形截面梁构成。
它通过焊接形成坚固的刚性结构。
车架采用加工中心进行精密加工。
重型机器机身经过精心焊接,并经过退火和时效处理。
5.4米长的延伸梁由加厚箱形截面梁构成。
它通过焊接形成坚固的刚性结构。
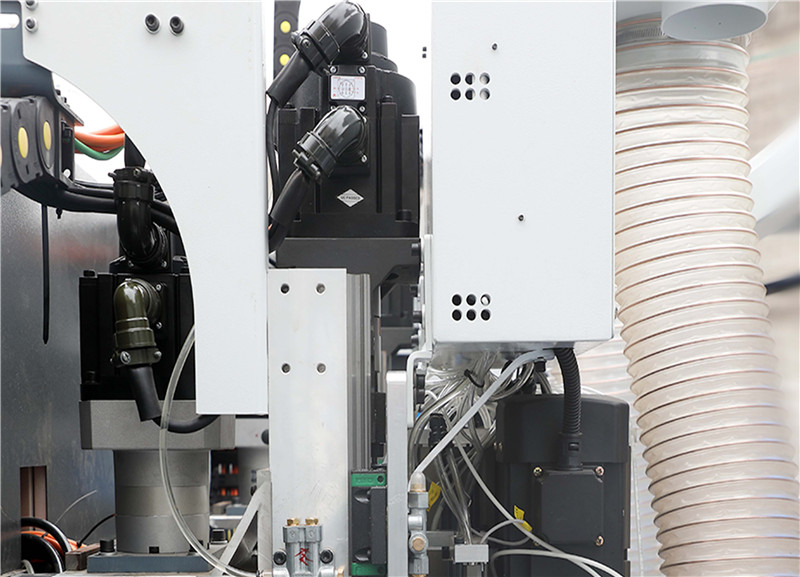
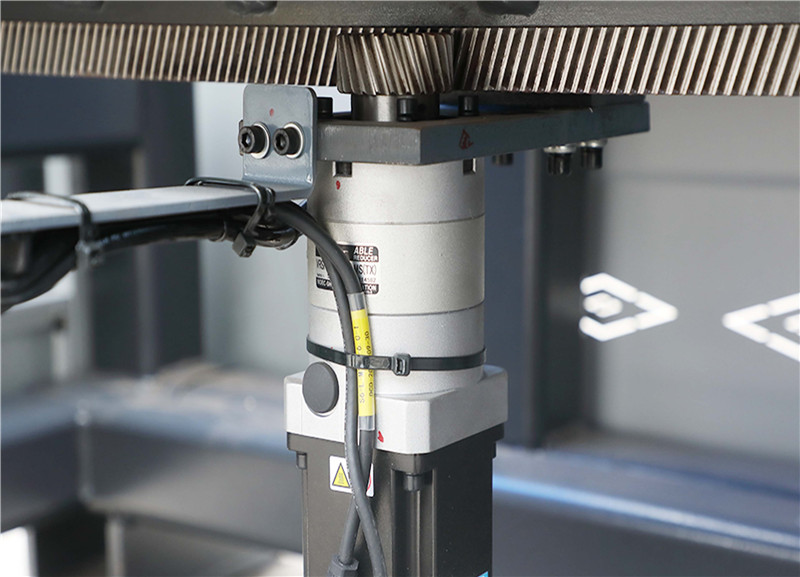
Inovance伺服电机
Inovance 绝对值交流伺服控制器,搭配新宝减速器,精度为±0.1mm。
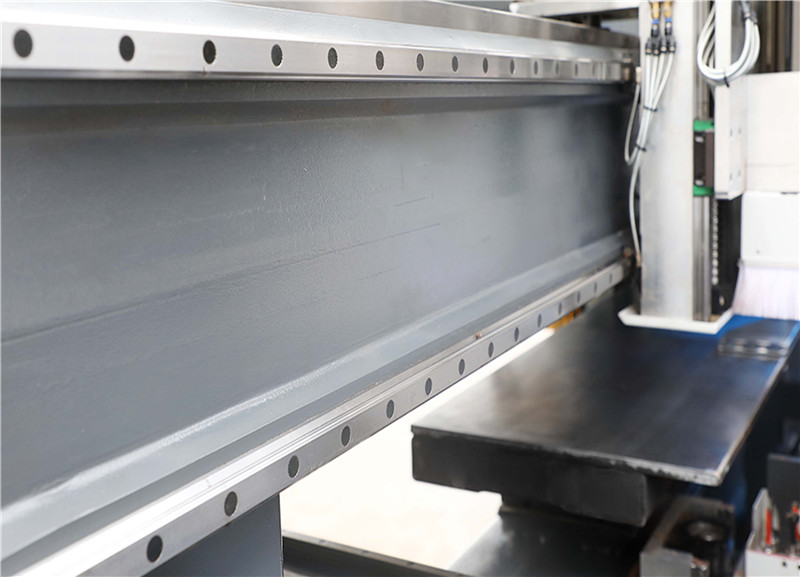
台湾安德导轨
轻型滑轨,运行平稳精准,耐磨性和刚性强。
高承载能力
台湾安德导轨
轻型滑轨,运行平稳精准,耐磨性和刚性强。
高承载能力
日本新宝减速器
高精度、低噪音、高刚性
维护简便,使用寿命长
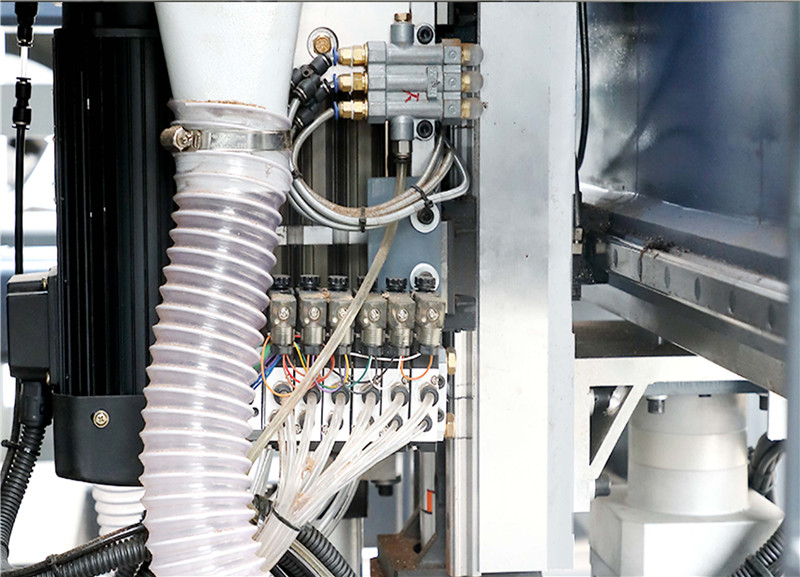
独有的气动控制
传统弹簧控制装置容易磨损。
升级后的技术采用气动控制实现垂直运动。
保持长期精度
加厚型 6 毫米钻头套装,配有气管,可防止钻孔深度不一致。
保证钻井深度
独有的气动控制
传统弹簧控制装置容易磨损。
升级后的技术采用气动控制实现垂直运动。
保持长期精度
加厚型 6 毫米钻头套装,配有气管,可防止钻孔深度不一致。
保证钻井深度
精确的传动定位
直径 30mm 丝杠 + 德国 2.0 模数高精度螺旋齿轮,刚性更好,精度更高。
用于定位气缸的无缝铜衬套
下横梁采用双导轨设计,以提高稳定性。
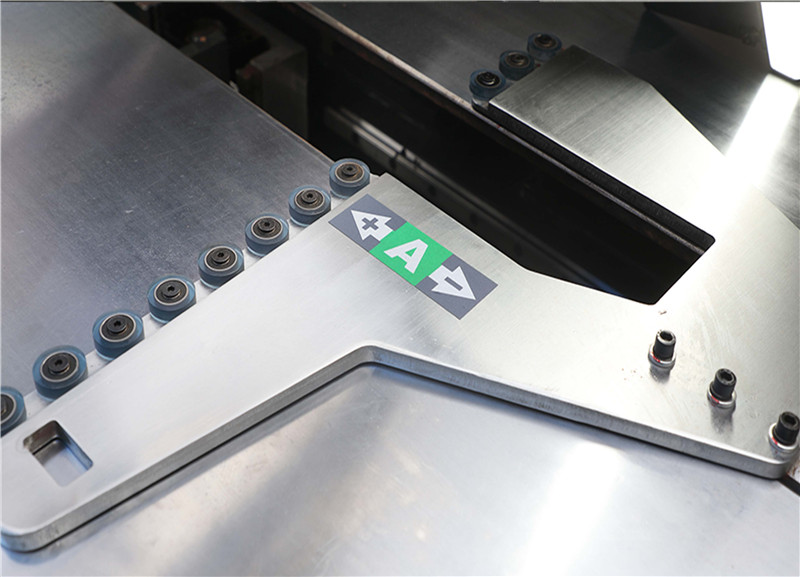
镀铬加工台面
加工台面整体固定在前面。
钻水平孔时,后部可以移动。
防止倾斜并确保稳定加工。
镀铬加工台面
加工台面整体固定在前面。
钻水平孔时,后部可以移动。
防止倾斜并确保稳定加工。
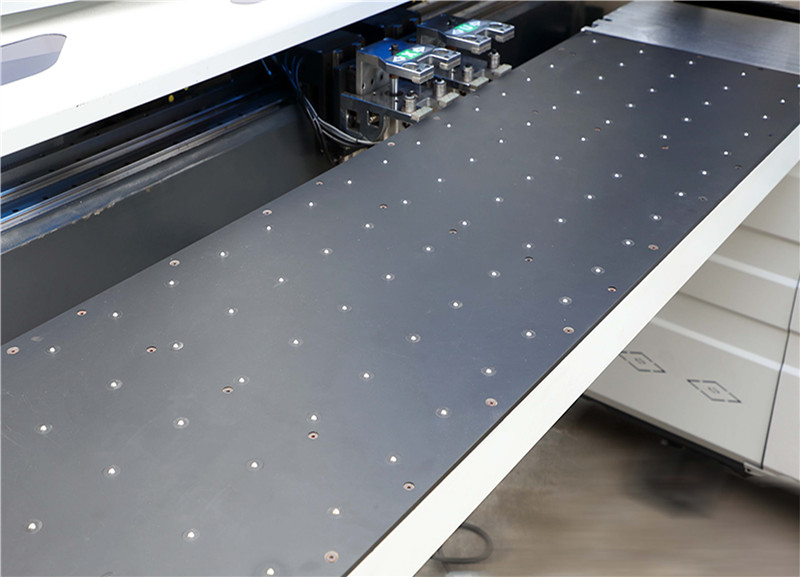
加宽型气浮平台 2000*600mm 加宽型气浮平台
有效保护板材表面免受刮擦
可选的装卸方式:前进/前出或后出,可连接到旋转生产线。
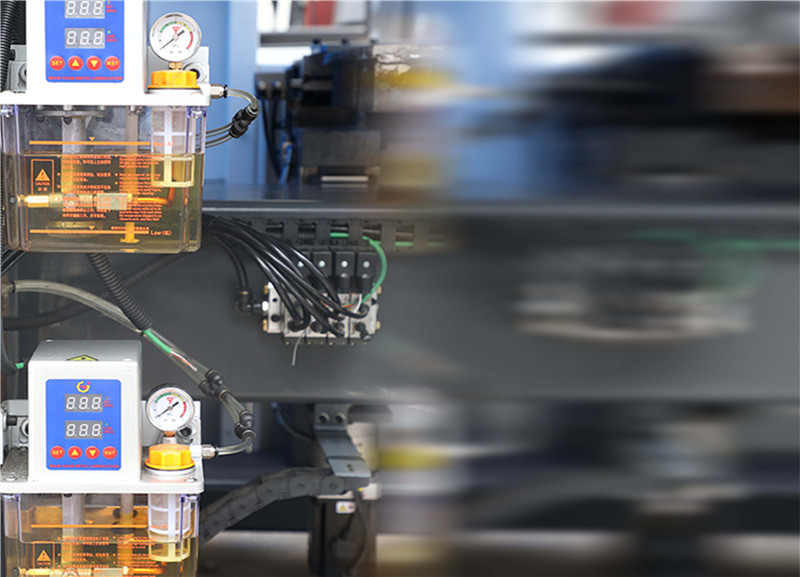
自动供油系统
全自动高压齿轮电动油泵
微电脑控制的自动供油
自动供油系统
全自动高压齿轮电动油泵
微电脑控制的自动供油
优势
高效高产:
采用六面钻孔和开槽工艺,每天 8 小时可加工 100 张纸。
样品